| MOQ: | 1 |
| Prix: | USD2000-USD10000/SET |
| Emballage Standard: | Avec un film et un carton ordinaires |
| Délai De Livraison: | 15 jours après le dépôt |
| Mode De Paiement: | T/T |
| Capacité D'approvisionnement: | 500set/mois |
|
OPT-Line ISO 7 — Ligne de revêtement robotisée pour salles blanches Pour pièces optiques automobiles · Revêtement dur + Anti-buée + Durcissement UV LED · Enceinte de salle blanche ISO 7 |
|
PROPRETÉ ISO 7 |
CAPACITÉ 60 → 300 pcs / heure |
ENCEINTE 15 × 12 × 5 m |
CONFORMITÉ CE · ATEX |
01 Présentation du produit
L'OPT-Line ISO 7 est une ligne de revêtement robotisée conçue spécifiquement pour les pièces optiques automobiles — lentilles de phares, lentilles de feux arrière, réflecteurs et caches de phares en PC ou PMMA. Elle combine un robot de peinture à six axes, un convoyeur aérien, une enceinte de salle blanche à pression positive avec filtration multi-étapes, un tunnel de durcissement UV LED et un four de durcissement électrique en une seule ligne de production contrôlée par automate.
Les surfaces optiques ne pardonnent pas les erreurs. Une seule particule de 0,5 micron tombant sur un revêtement humide devient un défaut visible après durcissement — et sur une lentille de phare, cela signifie une pièce rejetée. L'OPT-Line est conçue en tenant compte de cette réalité : air propre à l'entrée, flux d'air laminaire stable sur la pièce, trajectoires de robot répétables et durcissement contrôlé, afin que chaque pièce sortant de la ligne respecte les mêmes normes de finition.
![]()
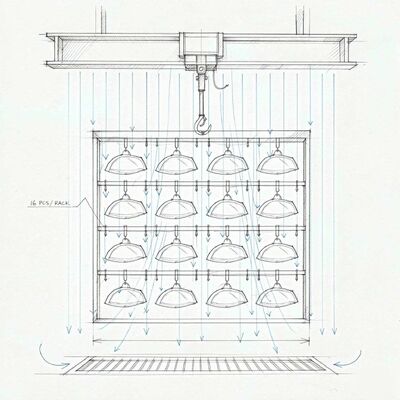
Figure 1 — Unité de revêtement en salle blanche, en coupe : air d'alimentation laminaire filtré HEPA provenant du plénum de plafond, convoyeur aérien avec racks suspendus, pulvérisation robotisée à l'intérieur, retour d'air au niveau du sol.
02 Ce que signifie réellement "ISO 7"
L'ISO 7 est une classe de propreté définie par la norme internationale ISO 14644-1. En termes simples : pas plus de 352 000 particules de 0,5 micron ou plus par mètre cube d'air. Dans l'ancienne convention de dénomination, elle est appelée salle blanche "Classe 10 000". Plus le numéro ISO est bas, plus la salle est propre.
Chaque diminution d'un numéro ISO autorise dix fois moins de particules :
|
Classe ISO |
Particules ≥0,5 µm / m³ |
Ancienne appellation |
Application typique |
|
ISO 5 |
3 520 |
Classe 100 |
Semi-conducteurs, remplissage aseptique |
|
ISO 6 |
35 200 |
Classe 1 000 |
Optique de précision, dispositifs médicaux |
|
ISO 7 |
352 000 |
Classe 10 000 |
Pharmaceutique, médical, revêtement de précision ← cette ligne |
|
ISO 8 |
3 520 000 |
Classe 100 000 |
Zones propres industrielles générales |
|
ISO 9 |
35 200 000 |
— |
Pièce climatisée ordinaire |
|
Pourquoi 0,5 micron est important Un cheveu humain a une épaisseur d'environ 50 microns — cent fois plus grande que la taille des particules contrôlées par l'ISO 7. Ces particules sont invisibles à l'œil, mais sur un revêtement optique humide, chacune d'elles devient un point lumineux visible après durcissement. C'est pourquoi les lignes de revêtement optique fonctionnent selon la norme ISO 7 plutôt que selon une norme industrielle générale. |
03 Les quatre conditions qui font une salle ISO 7
Installer un filtre ne suffit pas à rendre une salle ISO 7. Les quatre conditions doivent être remplies simultanément :
|
1 · Filtration terminale HEPA Le pré-filtre G4 protège les étages en aval, les filtres à poches F7/F9 éliminent les fines particules, et les filtres terminaux HEPA H13/H14 dans le plénum de plafond éliminent 99,95 % ou plus des particules restantes avant que l'air n'atteigne la pièce. |
2 · Taux de renouvellement d'air élevé L'ISO 7 nécessite généralement 30 à 60 renouvellements d'air par heure. La dilution constante est ce qui maintient le nombre de particules bas pendant le fonctionnement de la ligne — une unité de revêtement de 900 m³ à 40 ACH nécessite environ 36 000 m³/h d'air d'alimentation. |
|
3 · Pression positive La zone propre est maintenue à une pression plus élevée que la zone environnante, de sorte que lorsqu'une porte s'ouvre, l'air s'écoule vers l'extérieur. L'air sale ne peut jamais y pénétrer. La pression est surveillée et signalée par l'automate. |
4 · Contrôle des personnes et du matériel Les opérateurs sont la principale source de particules — une personne qui marche libère des dizaines de milliers de flocons de peau par minute. Les sas (SAS), les tapis collants, les vêtements de salle blanche et les vestiaires ne sont pas des options ; ils font partie de la classification. |
04 Stations de processus
Les stations sont configurées selon le système de revêtement du client et la géométrie de la pièce. La configuration de référence pour les lentilles de phares en PC est présentée ci-dessous.
|
# |
Station |
Fonction |
|
1 |
Chargement et bridage |
Lentilles chargées sur des racks au niveau du sol ; 16 pcs par rack en standard. |
|
2 |
Prétraitement / dépoussiérage |
Un soufflage d'air ionisé élimine les particules avant le revêtement. |
|
3 |
Revêtement dur robotisé |
Un robot à six axes applique le revêtement dur durcissable aux UV à l'intérieur de la cabine filtrée. |
|
4 |
Évaporation |
Temps de séjour contrôlé sous flux d'air propre et filtré avant le durcissement. |
|
5 |
Durcissement UV LED |
Un tunnel UV LED durcit le revêtement dur en quelques secondes, à basse température du substrat. |
|
6 |
Revêtement anti-buée |
Application robotisée ou manuelle du revêtement anti-buée 1K. |
|
7 |
Four de durcissement électrique |
Four électrique avec contrôle de température par zone pour durcissement thermique ou préchauffage. |
|
8 |
Refroidissement |
Section de refroidissement filtrée amène les pièces à température de manipulation. |
|
9 |
Déchargement et inspection |
Les pièces sortent de l'enceinte pour le déchargement et le contrôle qualité en ligne. |
|
Pulvérisation robotisée — robot à six axes appliquant le revêtement sur des racks de lentilles suspendus. |
Durcissement en ligne — tunnel UV LED suivi d'un four de durcissement électrique. |
Rack de convoyeur aérien — 16 lentilles par rack sous air laminaire propre. |
05 Spécification technique de référence
Chaque paramètre ci-dessous est conçu sur mesure.
|
Paramètre |
Spécification |
|
Pièce à usiner |
Lentilles de phares / feux arrière automobiles, réflecteurs, caches de phares |
|
Substrat |
PC, PMMA — bridage conçu selon la géométrie de la pièce |
|
Chargement du rack |
16 pcs par rack (modifiable) |
|
Capacité |
60 pcs/heure de base, évolutive jusqu'à 300 pcs/heure |
|
Classe de salle blanche |
ISO 7 (ISO 14644-1) dans la zone de revêtement |
|
Enceinte de salle blanche |
15 000 × 12 000 × 5 000 mm (L × l × H) — configurable |
|
Filtration |
Pré-filtre G4 + filtre à poches F7/F9 + filtration terminale HEPA H13/H14 |
|
Renouvellements d'air |
30–60 ACH, conçus selon la classe convenue et le volume de la salle |
|
Schéma d'écoulement de l'air |
Flux descendant laminaire vertical, pression positive, retour d'air au niveau du sol |
|
Robot de peinture |
1–2 × robot à six axes, classe de charge utile 120–200 kg, groupe de pulvérisation et alimentation en peinture |
|
Convoyeur |
Convoyeur aérien ou convoyeur sur rail au sol, entraînement par variateur de fréquence |
|
Durcissement UV |
Tunnel UV LED, dimensionné selon la fiche technique du revêtement et la vitesse de la ligne |
|
Durcissement thermique |
Four électrique avec contrôle de zone, ambiant à 220 °C |
|
Économie d'énergie |
Système de contrôle intelligent à variateur de fréquence ; récupération de chaleur à plaques transversales EcoSmart |
|
Contrôle |
Automate + IHM, gestion des recettes, surveillance de la pression, journal des alarmes |
|
Alimentation électrique |
380 V / 50 Hz / 3 phases (autres normes locales disponibles) |
|
Conformité |
CE ; configuration conforme ATEX disponible sur demande (Zone 1 / Zone 2) |
06 Pourquoi CoatTech pour une ligne de revêtement ISO 7
|
La gestion de l'air est notre cœur de métier L'unité de traitement d'air qui dessert une cabine de pulvérisation — filtration, alimentation laminaire, contrôle de la température et de l'humidité, extraction et récupération de chaleur — est un équipement standard que nous fabriquons, pas un élément sous-traité. Pour une unité de revêtement de 900 m³, c'est une échelle éprouvée pour nous. |
Honnêteté sur la portée Notre force réside dans la ligne de revêtement et le système d'air qui la dessert. Un système CVC centralisé pour toute l'usine est une discipline différente, et nous le dirons plutôt que de faire des promesses excessives. Lorsque nous ne sommes pas le bon fournisseur, nous le disons clairement. |
|
Projets éprouvés dans l'industrie lourde Cabines de pulvérisation entièrement fermées pour des transformateurs de 50 tonnes, 9,8 m à Jubail, Arabie Saoudite ; une cabine rétractable de 15 × 7 × 6 m pour un fabricant européen de structures en acier ; un programme personnalisé de quatre unités en Russie. |
Efficacité énergétique intégrée Le contrôle intelligent à variateur de fréquence et la récupération de chaleur à plaques transversales EcoSmart réduisent la charge d'air frais — qui est le coût d'exploitation le plus élevé sur une ligne de revêtement à 100 % d'air frais. |
07 Foire aux questions
Q L'ISO 7 est-elle vraiment nécessaire pour les lentilles de phares ?
R Pour les pièces optiques, oui — c'est la norme de l'industrie. Une particule invisible à l'œil devient un défaut visible une fois le revêtement durci, et sur une lentille, cela signifie une pièce rejetée.
Q Pouvez-vous fournir toute la salle blanche, ou seulement l'unité de revêtement ?
R Nous fournissons la ligne de revêtement, l'enceinte de salle blanche et le système de traitement d'air qui la dessert. Un système CVC centralisé pour toute la salle blanche — batterie AHU centrale, groupe froid et BMS pour tout le bâtiment — est normalement géré par un entrepreneur spécialisé en CVC pour salles blanches.
Q Quelle quantité d'air nécessite l'unité de 15 × 12 × 5 m ?
R L'unité fait environ 900 m³. À 40 renouvellements d'air par heure, cela représente environ 36 000 m³/h d'air d'alimentation.
Q La ligne peut-elle passer de 60 à 300 pcs/heure ?
R Oui, mais la disposition doit être décidée à l'avance — l'espacement des racks, la vitesse du convoyeur et les longueurs de durcissement évoluent avec la capacité, et il est coûteux de les modifier par la suite.
Q La ligne est-elle certifiée ATEX ?
R Les machines standard sont CE. Une configuration conforme ATEX — moteurs Ex, éclairage Ex, détection de gaz, purge et documentation complète — est conçue sur demande pour les zones Zone 1 / Zone 2.
Q Fournissez-vous le matériau de revêtement ?
R Non. La fiche technique du revêtement est fournie par vous ou votre fournisseur de peinture, et nous dimensionnons le tunnel UV et le four en conséquence.
08 Demander une proposition
Envoyez-nous le dessin ou l'esquisse de votre pièce, la capacité cible, le système de revêtement et l'espace au sol disponible. Notre équipe d'ingénierie vous retournera une disposition du processus, une fiche technique et un devis budgétaire — normalement dans quelques jours ouvrables.
![]()
![]()