| MOQ: | 1 |
| Prix: | USD2000-USD10000/SET |
| Emballage Standard: | Avec un film et un carton ordinaires |
| Délai De Livraison: | 15 jours après le dépôt |
| Mode De Paiement: | T/T |
| Capacité D'approvisionnement: | 500set/mois |
01 Présentation du produit
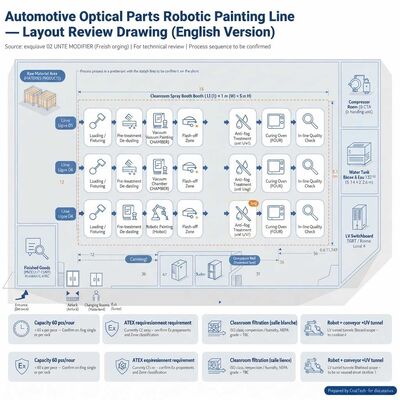
La série OPT-Line de CoatTech est une ligne de peinture robotisée entièrement automatisée, conçue pour les composants optiques automobiles — lentilles de phares, réflecteurs, couvercles de lampes et pièces en plastique similaires à haute brillance. Elle combine un robot de peinture 6 axes, un convoyeur aérien ou sur rail au sol, une enceinte de salle blanche à pression positive avec filtration multi-étapes, un tunnel de durcissement UV et un module anti-buée en option en une seule ligne de production continue, contrôlée par PLC.
Les pièces optiques exigent une surface sans défaut : pas de poussière, pas de fibres, pas de peau d'orange, pas de voile. L'OPT-Line est construite autour de cette exigence — air pur entrant, flux d'air stable à travers la cabine, trajectoires de robot répétables et durcissement contrôlé — afin que chaque pièce quittant la ligne réponde aux mêmes normes de finition, d'un poste à l'autre.
La ligne est conçue sur mesure. La taille de la cabine, le type de convoyeur, le nombre de robots, la classe de la salle blanche, la méthode de durcissement et le niveau de protection contre les explosions sont tous configurés en fonction de la géométrie de la pièce du client, du système de revêtement et de l'espace au sol disponible.
![]()
Figure 1 — Configuration typique de l'OPT-Line : convoyeur aérien traversant une enceinte de salle blanche à pression positive, avec air d'alimentation filtré HEPA et durcissement multi-étapes.
02 Points forts
|
Propreté de qualité optique Enceinte de salle blanche à pression positive avec pré-filtres, filtres à poches et filtres terminaux HEPA (H13/H14) en option ; air d'alimentation laminaire à 0,3 à 0,5 m/s maintient les particules à l'écart du film humide. |
Finition robotisée répétable 1 à 2 robots de peinture 6 axes (classe 120 à 200 kg) délivrent des trajectoires de pulvérisation, une épaisseur de film et une efficacité de transfert identiques sur chaque pièce — aucune variation d'un opérateur à l'autre. |
Durcissement UV + thermique Tunnel de durcissement UV (lampe à mercure ou UV LED) pour un durcissement rapide à basse température, combiné à une section de four IR ou à air chaud — jusqu'à 220 °C là où le système de revêtement l'exige. |
|
Conçu pour les zones ATEX Moteurs certifiés Ex, éclairage Ex, détection de gaz, purge à pression positive et documentation ATEX complète peuvent être intégrés à la ligne pour une installation en Zone 1 / Zone 2. |
Contrôle économe en énergie Le système de contrôle intelligent VFD module la vitesse des ventilateurs et des pompes en fonction de la charge réelle ; la récupération de chaleur à plaques à flux transversal en option réutilise la chaleur d'échappement et réduit les coûts d'exploitation. |
Modulaire et extensible Chaque station est un module autonome. Ajoutez une chambre de débullage sous vide, un module anti-buée, un second robot ou une capacité de durcissement supplémentaire plus tard sans reconstruire la ligne. |
03 Flux de processus typique
Les stations peuvent être ajoutées, supprimées ou re-séquencées pour correspondre au système de revêtement et à la géométrie de la pièce du client.
|
# |
Station |
Fonction |
|
1 |
Chargement et bridage |
Les pièces sont suspendues sur des gabarits au niveau du sol ; le convoyeur les indexe dans l'enceinte. |
|
2 |
Prétraitement / dépoussiérage |
Soufflage d'air ionisé et dépoussiérage pour éliminer les particules avant le revêtement. |
|
3 |
Chambre à vide (en option) |
Débullage / dégazage sous vide de la pièce ou du revêtement avant la pulvérisation. |
|
4 |
Pulvérisation robotisée |
Le robot 6 axes applique la couche de fond / la couche transparente à l'intérieur de la cabine filtrée. |
|
5 |
Évaporation |
Temps de séjour contrôlé avec flux d'air propre et filtré avant le durcissement. |
|
6 |
Tunnel de durcissement UV |
Le tunnel à lampe à mercure ou UV LED durcit les revêtements durcissables par UV en quelques secondes. |
|
7 |
Module anti-buée (en option) |
Application de revêtement anti-buée ou étape de désembuage, selon le processus client. |
|
8 |
Four de durcissement IR / à air chaud |
Four infrarouge ou à air chaud — jusqu'à 220 °C — pour le durcissement thermique ou le préchauffage. |
|
9 |
Refroidissement |
Section de refroidissement filtrée pour amener les pièces à température de manipulation. |
|
10 |
Déchargement et inspection |
Les pièces sortent de l'enceinte pour le déchargement et le contrôle qualité en ligne. |
|
Remarque La séquence ci-dessus est une configuration de référence. CoatTech conçoit le flux de processus final avec le client et le fournisseur de revêtement, en fonction du matériau de la pièce (PC / PMMA / verre), de la fiche technique du revêtement et du temps de cycle requis. |
04 Spécification technique de référence
Les valeurs ci-dessous correspondent à la configuration de référence. Chaque paramètre est conçu sur mesure.
|
Paramètre |
Spécification |
|
Débit |
60 pièces / heure (≈ 60 s par pièce) — plus élevé sur demande |
|
Pièce à usiner |
Pièces optiques automobiles : phare, réflecteur, couvercle de lampe, garniture optique |
|
Substrat |
PC, PMMA, verre, ABS — bridage conçu selon la géométrie de la pièce |
|
Enceinte de salle blanche |
15 000 × 12 000 × 5 000 mm (L × l × H) — configurable |
|
Robot de peinture |
1 à 2 robots 6 axes, classe de charge utile 120 à 200 kg, atomiseur de pulvérisation + alimentation en peinture |
|
Convoyeur |
Convoyeur aérien ou sur rail au sol, entraîné par VFD, 0,5 à 5 m/min |
|
Alimentation et filtration de l'air |
Pré-filtre (G4) + filtre à poches (F7/F9) + HEPA H13/H14 en option ; alimentation laminaire 0,3 à 0,5 m/s |
|
Schéma de flux d'air |
Descendant ou transversal, pression positive, retour d'air par grilles latérales |
|
Tunnel de durcissement UV |
Lampe à mercure ou UV LED ; longueur et puissance des lampes dimensionnées selon la vitesse de ligne et la fiche technique du revêtement |
|
Four de durcissement thermique |
Infrarouge ou à air chaud, ambiant à 220 °C, à zones contrôlées |
|
Extraction et environnement |
Extraction de brouillard de peinture, filtration des gaz d'échappement, module de récupération de chaleur en option |
|
Système de contrôle |
PLC + écran tactile HMI, gestion des recettes, journal des alarmes, contrôle intelligent VFD économe en énergie |
|
Alimentation électrique |
380 V / 50 Hz / 3 phases (220 V et autres normes locales disponibles) |
|
Conformité |
CE ; configuration conforme ATEX disponible sur demande (Zone 1 / Zone 2) |
|
Installation |
Sections modulaires montées sur patins ; supervision et mise en service sur site disponibles |
05 Portée de la fourniture
Des limites claires de batterie maintiennent le projet dans le budget et évitent les doubles fournitures. La portée est convenue au cas par cas.
|
Portée |
Description |
|
CoatTech fournit |
Robot(s) de peinture et système de pulvérisation ; système de convoyage ; cabine de pulvérisation et enceinte de salle blanche ; alimentation en air, filtration et extraction ; tunnel de durcissement UV ; four IR / à air chaud ; sections de refroidissement et d'évaporation ; système de contrôle PLC et câblage ; supervision de l'installation, mise en service et formation des opérateurs. |
|
Modules optionnels |
Chambre de débullage sous vide ; module anti-buée / désembuage ; salle de mélange de peinture ; pré-station avec rideaux à lamelles PVC ; système de récupération de chaleur ; second robot ; nettoyage automatique des gabarits ; inspection par vision. |
|
L'acheteur fournit normalement |
Unité de traitement d'air (CTA / AHU) et eau glacée ou chaude ; alimentation en air comprimé ; réservoir d'eau et groupe de pompage ; tableau électrique basse tension (TGBT) et câble d'alimentation principal vers la ligne ; travaux de génie civil et revêtement de sol ; matériau de revêtement et solvant ; gabarits de pièces (ou conception de gabarits par CoatTech sur demande). |
06 Salle blanche et traitement de l'air
La qualité de finition des pièces optiques est déterminée par l'air, pas par le pistolet. L'enceinte OPT-Line est une salle blanche à pression positive construite avec des panneaux sandwich isolés avec des surfaces internes lisses, des joints étanches et un éclairage de qualité salle blanche. L'air d'alimentation entre par un plénum de plafond filtré, circule comme un rideau laminaire sur les pièces, et retourne par des grilles basses latérales — emportant le brouillard de peinture et les particules loin du film humide au lieu de le traverser.
· Étape 1 — La pré-filtration (G4) protège les étapes en aval et prolonge la durée de vie des filtres.
· Étape 2 — Les filtres à poches ou à poches (F7 / F9) éliminent les fines particules.
· Étape 3 — Filtres terminaux HEPA H13 / H14 lorsque la propreté de classe ISO est requise.
· Étape 4 — Filtration du brouillard de peinture et des gaz d'échappement, avec une étape au charbon en option pour le contrôle des COV.
|
Classe de salle blanche La classe ISO, la température, l'humidité relative, la valeur de pression positive et le taux de renouvellement d'air sont spécifiés par le client ou définis ensemble lors de l'ingénierie. Les objectifs typiques pour le revêtement optique sont ISO 7-8, 23 ± 2 °C et 50 ± 5 % HR — CoatTech dimensionne la filtration, la capacité des ventilateurs et la tuyauterie selon les valeurs convenues. |
07 Applications
|
Éclairage automobile Lentilles de phares, boîtiers de réflecteurs, couvercles de lampes, guides de lumière. |
Garnitures intérieures optiques Garnitures décoratives brillantes, couvercles d'écrans, lentilles d'instruments. |
Composants en plastique Pièces PC / PMMA / ABS nécessitant un revêtement dur ou une couche transparente durcissable par UV. |
08 Pourquoi CoatTech
CoatTech Intelligent Equipment (Guangzhou) Co., Ltd. conçoit et fabrique des cabines de pulvérisation personnalisées et des lignes de revêtement automatisées dans ses propres installations dans le Guangdong. Nous faisons plus que construire des équipements — nous éliminons les goulots d'étranglement de production : temps d'arrêt, coûts énergétiques et défauts de finition.
|
Force |
Ce que cela signifie pour votre projet |
|
Ingénierie personnalisée |
D'un croquis ou d'une demande de prix en 30 points à une solution modulaire et conforme au budget — cabines, fours, convoyeurs et robots construits pour la pièce, pas à partir d'un catalogue. |
|
Exportations éprouvées |
Projets livrés en Europe, Russie, Moyen-Orient, Afrique et Asie — y compris un programme de 4 cabines de pulvérisation personnalisées en Russie et une cabine rétractable de 15 × 7 × 6 m pour un fabricant européen de structures en acier. |
|
Capacité pour grandes pièces |
Cabines entièrement fermées pour des réservoirs de transformateurs de 50 tonnes et 9,8 m à Jubail, Arabie Saoudite — une expérience dans l'industrie lourde qui se transpose aux travaux optiques à tolérance serrée. |
|
Efficacité énergétique |
Le contrôle intelligent VFD économe en énergie et la récupération de chaleur à plaques à flux transversal EcoSmart réduisent les coûts d'exploitation à chaque poste. |
|
Flexibilité commerciale |
Lettres de crédit irrévocables acceptées pour les cabines de pulvérisation et les lignes de revêtement expédiées en Afrique ; expédition FOB depuis notre usine chinoise dans le monde entier. |
|
Support |
Supervision de l'installation, mise en service, formation des opérateurs et fourniture de consommables de filtres pour la durée de vie de la ligne. |
09 Foire aux questions
Q La ligne peut-elle gérer notre pièce et notre gabarit spécifiques ?
R Oui. Les trajectoires des robots, le pas du convoyeur et les dégagements de la cabine sont conçus selon votre dessin de pièce et la conception du gabarit. Partagez la géométrie de la pièce, le poids et le nombre de pièces par rack, et nous dimensionnerons la ligne.
Q Que suppose "60 pièces/heure" ?
R Un temps de cycle d'environ 60 secondes par pièce. Nous confirmons s'il s'agit par pièce unique ou par rack, puis nous dimensionnons le nombre de robots, la vitesse du convoyeur et la longueur de durcissement en conséquence.
Q Fournissez-vous le tunnel UV ?
R Oui, en tant que module intégré — lampe à mercure ou UV LED — avec l'interface mécanique, l'extraction et les interverrouillages intégrés à la ligne. La spécification de la lampe suit la fiche technique de votre revêtement.
Q La ligne est-elle certifiée ATEX ?
R Les machines standard sont CE. Une configuration conforme ATEX — moteurs Ex, éclairage Ex, détection de gaz, purge et documentation — est conçue sur demande pour les zones Zone 1 / Zone 2.
Q Quelle classe de salle blanche pouvez-vous atteindre ?
R Cela dépend de la classe ISO convenue, du taux de renouvellement d'air et de l'air d'appoint. Nous fournissons l'enceinte, la filtration, le plénum et la tuyauterie ; la classe, la température, l'humidité et la pression sont spécifiées lors de l'ingénierie.
Q Devons-nous acheter l'unité de traitement d'air chez vous ?
R Pas nécessairement. De nombreux clients fournissent leur propre CTA / AHU, compresseurs et tableau électrique. Nous définissons le volume d'air, la pression et la filtration requis et fournissons les données d'interface.
Q Combien de temps prend la livraison ?
R Le délai dépend de la configuration — généralement plusieurs mois pour une ligne personnalisée, y compris l'ingénierie, la fabrication, les tests en usine et l'expédition. Nous confirmons un calendrier avec le devis.
10 Demander une proposition
Envoyez-nous votre dessin ou croquis de pièce, votre capacité cible, votre système de revêtement et l'espace au sol disponible. Notre équipe d'ingénierie vous retournera un schéma de processus, une fiche de spécifications et un devis budgétaire — normalement dans quelques jours ouvrables.
|
Bon à savoir Nous acceptons les demandes en anglais, français, allemand, espagnol, russe et plus encore. Les dessins et croquis sont les bienvenus — une esquisse générale suffit souvent pour que nous commencions la discussion technique. |
![]()
![]()