| MOQ: | 1 |
| Prix: | USD2000-USD10000/SET |
| Emballage Standard: | Avec un film et un carton ordinaires |
| Délai De Livraison: | 15 jours après le dépôt |
| Mode De Paiement: | T/T |
| Capacité D'approvisionnement: | 500set/mois |
Ligne automatique de préparation de surface avant brasage
Pour radiateurs sèche-serviettes et assemblages de tubes en acier
![]()
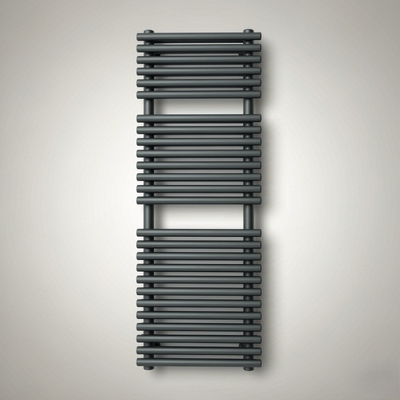
Radiateur sèche-serviettes, modèle 1200 × 500 mm — le produit traité sur cette ligne
Il s'agit d'une ligne automatique complète de préparation de surface pour radiateurs sèche-serviettes en acier, installée en amont du four de brasage. Elle élimine l'huile, la rouille et la calamine des éléments en acier — collecteurs et tubes — avant l'application de la pâte de brasage et le brasage du radiateur.
Contrairement à une ligne de revêtement en poudre, ce système n'effectue aucune peinture. Son objectif est de fournir une surface chimiquement propre, entièrement sèche et exempte de chlorures, afin que le métal d'apport de brasage mouille complètement le métal de base et que le joint soit exempt de porosité.
Décision de conception clé — les éléments sont traités avant assemblage
La ligne traite les éléments individuels (2 collecteurs semi-ovales + 26 tubes ronds par radiateur) plutôt que le radiateur assemblé. Cela présente trois avantages :
· Ligne beaucoup plus courte — la section transversale du tunnel est définie par un élément, et non par un assemblage de 1200 mm ;
· Efficacité de nettoyage plus élevée — les solutions atteignent toutes les surfaces, y compris l'intérieur des profils creux ;
· Temps de séjour flexibles — les tubes (légère rouille) et les collecteurs (rouille modérée à forte) peuvent recevoir des temps de traitement différents dans la même ligne.
Configuration typique de la ligne
Ligne automatique à immersion par paniers avec palan. Les éléments sont chargés à plat dans des paniers, et un palan aérien programmable transfère chaque panier à travers la séquence des cuves, donnant à chaque panier son propre temps de séjour dans chaque étape.
Les chiffres ci-dessous concernent le projet de référence (100 radiateurs/heure). Chaque valeur est conçue sur mesure.
|
Paramètre |
Spécification |
|
Produit |
Radiateur sèche-serviettes, modèle 1200 × 500 mm (autres tailles sur demande) |
|
Pièce à usiner |
Éléments en acier : collecteurs semi-ovales 40 × 30 mm, tubes ronds Ø25 mm |
|
Matériau |
Acier S235JR, épaisseur de paroi 2,0 mm |
|
Longueur max. de l'élément |
1 800 mm |
|
Éléments par radiateur |
2 collecteurs + 26 tubes = 28 pièces (+ 4 bouchons d'extrémité) |
|
Poids par radiateur |
19,6 kg |
|
Capacité |
100 radiateurs/heure = 200 collecteurs + 2 600 tubes = 2 800 éléments/heure |
|
Débit d'acier |
Environ 1,96 t/heure |
|
Type de ligne |
Ligne automatique à immersion par paniers avec palan |
|
Dimensions internes de la cuve |
Environ 2 200 × 1 100 × 800 mm (environ 1,6 m³ de solution) |
|
Capacité du panier |
10 radiateurs par panier (280 éléments, environ 196 kg) |
|
Source de chauffage |
Électrique ou gaz naturel (les deux options sont disponibles) |
|
Puissance installée |
Environ 200 kW (tout électrique) / environ 105 kW + 12 m³/h de gaz naturel |
|
Tension |
Conçu pour 400 V / 50 Hz triphasé (autres normes sur demande) |
|
Contrôle |
API + IHM tactile, séquençage automatique du palan, stockage des recettes |
|
Matériau de la cuve |
PP / PRV pour les étapes acides ; acier inoxydable pour les étapes alcalines |
|
Échangeur de chaleur |
PTFE ou graphite pour l'acide chlorhydrique ; acier inoxydable pour l'acide phosphorique |
|
Évacuation |
Extraction de brouillard acide avec épurateur |
|
Effluent |
Station de neutralisation (fournie ou préparée par le client) |
![]()
Flux de processus : dégraissage → rinçage → décapage → rinçage → neutralisation → rinçage DI → séchage → brasage
|
# |
Étape |
Méthode |
Température |
Temps de séjour |
Objectif |
|
1 |
Dégraissage |
Immersion |
40–60 °C |
3–5 min |
Élimine l'huile d'étirage, la graisse et la saleté d'atelier |
|
2 |
Rinçage 1 |
Immersion |
Ambiante |
1 min |
Élimine les résidus alcalins avant l'étape acide |
|
3 |
Décapage |
Immersion |
25–40 °C |
3–8 min |
Dissout la rouille et la calamine ; temps de séjour défini par type d'élément |
|
4 |
Rinçage 2 |
Immersion, contre-courant |
Ambiante |
1 min |
Élimine les résidus acides |
|
5 |
Neutralisation |
Immersion |
40 °C |
1–2 min |
Rinçage alcalin doux ; élimine les résidus de chlorures, empêche la rouille éclair |
|
6 |
Rinçage final DI |
Immersion |
Ambiante |
1 min |
Eau désionisée ; conductivité surveillée en ligne |
|
7 |
Goutte + lame d'air |
Soufflante |
Ambiante |
2–3 min |
Élimine l'eau en vrac ; réduit la consommation d'énergie de séchage d'environ 30 % |
|
8 |
Séchage |
Four à air chaud |
100–130 °C |
10–15 min |
Séchage complet — aucune eau ne doit entrer dans le four de brasage |
Après la ligne : la pâte de brasage est appliquée immédiatement, puis l'assemblage entre dans le four de brasage.
· L'huile laissée sur la surface bloque le mouillage du métal d'apport — le dégraissage n'est pas facultatif ;
· Les résidus de chlorures du décapage à l'acide chlorhydrique doivent être complètement éliminés, sinon le joint sera défectueux ;
· L'eau piégée à l'intérieur des tubes ou des collecteurs se transforme en vapeur dans le four de brasage et provoque de la porosité — c'est pourquoi les zones de goutte et le séchage complet sont conçus dès le départ, et non ajoutés après coup ;
· L'acier nu peut rouiller rapidement en quelques heures, le séchage doit donc être complet et la pâte appliquée juste après la ligne.
|
|
|
Répartition des éléments | Panier avec inclinaison
Répartition des éléments (modèle 1200 × 500)
|
Élément |
Spécification |
Qté par radiateur |
Poids unitaire |
|
Collecteur |
Semi-ovale 40 × 30 mm, longueur 1 200 mm (jusqu'à 1 800 mm) |
2 |
2,25 kg |
|
Tube |
Rond Ø25 mm, longueur 470 mm, disposés 5 / 9 / 12 |
26 |
0,58 kg |
|
Bouchon d'extrémité |
Ø10 × 24 mm |
4 |
— |
|
Total |
Acier S235JR, 2,0 mm |
28 + 4 |
19,6 kg |
Conception du panier et du rack
· Les éléments sont posés à plat dans des paniers, et non suspendus verticalement. À 1 800 mm, une cuve verticale nécessiterait environ 2,4 m de profondeur ; un panier plat ne nécessite qu'environ 0,8 m.
· Les paniers maintiennent les éléments à un angle d'environ 10–15° afin que la solution pénètre et s'écoule complètement des profils creux.
· L'oscillation et la circulation de la cuve peuvent être ajoutées pour renouveler la solution à l'intérieur des collecteurs — c'est ce qui élimine réellement la rouille de l'intérieur, et non un temps d'immersion plus long.
· Différents paniers peuvent se voir attribuer des temps de séjour différents par le programme du palan, de sorte que les tubes et les collecteurs reçoivent chacun un traitement exactement aussi longtemps qu'ils en ont besoin.
![]()
Ligne automatique à immersion par paniers avec palan — séquence des cuves avec palan aérien et four de séchage final
Principes de disposition appliqués
· Flux de matériaux à sens unique — chargement à une extrémité, déchargement à l'autre, pas de retour en arrière ;
· Zones d'isolement entre les étapes chimiques pour éviter la contamination croisée : l'alcalin transporté dans la cuve acide la neutralise, l'acide transporté dans une cuve de rinçage provoque une rouille éclair ;
· Rinçage à contre-courant — l'eau fraîche entre dans le dernier rinçage et déborde en arrière, réduisant la consommation d'eau à environ 0,8–1,5 m³/h ;
· Dispositions droites, en forme de U ou en forme de L disponibles pour s'adapter à la surface au sol disponible ;
· Accès de maintenance, passerelles en PRV et portes d'inspection conçues dans chaque cuve.
Utilités requises (projet de référence)
|
Utilité |
Exigence |
|
Puissance électrique |
Environ 200 kW installés (tout électrique) ou environ 105 kW avec sécheur à gaz |
|
Gaz naturel |
Environ 12 m³/h (option four de séchage à gaz) |
|
Appoint d'eau |
0,8–1,5 m³/h, rinçage à contre-courant |
|
Eau désionisée |
Environ 0,3 m³/h pour le rinçage final |
|
Air comprimé |
6–8 bars, instrumentation uniquement (la lame d'air utilise une soufflante, pas de l'air comprimé) |
|
Évacuation |
Extraction de brouillard acide vers épurateur |
|
Effluent |
Neutralisation de la liqueur de décapage usée et de l'eau de rinçage |
|
Hauteur libre |
Environ 4,5 m minimum pour la ligne de palan |
![]()
Éléments en acier avant et après le traitement de pré-brasage — rouille éliminée, métal brillant exposé
|
Aspect |
Résultat |
|
État de surface |
Exempt d'huile, de rouille, de calamine et de résidus de chlorures |
|
Cavités internes |
Atteintes et drainées par conception — inclinaison du panier plus circulation optionnelle |
|
Séchage |
Complet ; aucune eau piégée n'entre dans le four de brasage |
|
Contrôle du rinçage final |
Surveillance de la conductivité en ligne avec limite d'alarme |
|
Flexibilité |
Temps de séjour séparés pour les tubes et les collecteurs ; réglables en fonction du niveau de rouille entrant |
|
Chimie |
Fonctionne avec les produits chimiques fournis localement par le client, ou une chimie CoatTech équivalente |
|
Article |
Détail |
|
Client |
Un important fabricant de tubes et profilés en acier en Algérie |
|
Industrie |
Production de tubes en acier, fabrication de radiateurs sèche-serviettes |
|
Lieu |
Boudouaou, Algérie |
|
Application |
Préparation de surface des collecteurs et des tubes avant brasage |
|
Capacité |
100 radiateurs par heure |
|
Portée |
Conception du processus, fourniture d'équipement, disposition, support de mise en service |
|
Statut |
Phase de proposition d'ingénierie |
Note pour publication : confirmer avec le client avant de publier le nom de son entreprise. Si l'approbation n'est pas obtenue, utiliser la formulation ci-dessus.
· Traitement des éléments avant assemblage, pour raccourcir la ligne et augmenter l'efficacité du nettoyage ;
· Temps de séjour différents pour les tubes légèrement rouillés et les collecteurs fortement rouillés ;
· Racks ou paniers permettant à la solution d'atteindre et de s'écouler de l'intérieur des profils creux ;
· Surveillance de la conductivité du rinçage final avec une limite définie, avant l'application de la pâte de brasage ;
· L'option d'immersion maintenue dans l'offre pour l'étape de décapage.
|
Avantage |
Description |
|
Processus d'abord, équipement ensuite |
Nous dimensionnons la ligne à partir de la chimie et du niveau de rouille, pas d'un catalogue |
|
Construction résistante à la corrosion |
Cuves PP / PRV et échangeurs de chaleur PTFE ou graphite pour l'acide chlorhydrique ; SUS304 / SUS316 pour les étapes alcalines et phosphoriques |
|
Conception de séchage complète |
Soufflage par lame d'air avant le sécheur, réduisant l'énergie de séchage d'environ 30 % |
|
Qualité de rinçage traçable |
Rinçage à contre-courant avec surveillance de la conductivité en ligne sur le rinçage final |
|
Contrôle de ligne flexible |
Temps de séjour programmés par le palan par panier — différentes recettes pour différents éléments ou niveaux de rouille |
|
Compatible avec la chimie locale |
Conçu pour fonctionner avec les produits chimiques déjà disponibles sur le marché du client |
|
Options d'énergie |
Chauffage électrique ou au gaz naturel, cotés côte à côte pour que vous puissiez comparer les coûts d'exploitation |
|
Expérience d'exportation |
Projets livrés en Afrique, au Moyen-Orient, en Europe et en Asie ; documentation CE et dossiers techniques en français disponibles |
|
Conditions de paiement |
Lettres de crédit irrévocables acceptées pour les projets africains |
Le même concept de ligne est utilisé pour tout assemblage en acier qui est brasé, soudé ou revêtu et qui nécessite une surface chimiquement propre au préalable :
· Radiateurs sèche-serviettes et radiateurs de chauffage — collecteurs, tubes et collecteurs avant brasage ;
· Assemblages de tubes en acier — cadres de meubles, échangeurs de chaleur, serpentins de condenseur ;
· Composants automobiles et CVC — assemblages tubes et collecteurs avant brasage ;
· Fabrications générales en acier — comme étape de prétraitement avant revêtement en poudre ou peinture liquide.
Q: S'agit-il d'une ligne de revêtement en poudre ?
Non. Il s'agit d'une ligne de préparation de surface avant brasage. Elle nettoie et sèche les éléments en acier ; aucune poudre ni peinture n'est appliquée. Si vous avez également besoin d'une ligne de revêtement en poudre après le brasage, nous concevons et fournissons cela comme une ligne séparée.
Q: Tunnel de pulvérisation ou cuves à immersion — lequel recommandez-vous ?
Pour cette application, nous recommandons l'immersion. La rouille importante sur les collecteurs nécessite plusieurs minutes de contact, et l'intérieur des profils creux doit être mouillé — la pulvérisation ne peut faire ni l'un ni l'autre de manière fiable. Nous pouvons proposer une version par pulvérisation pour comparaison.
Q: L'immersion signifie-t-elle l'immersion électrolytique ?
Non. Nous entendons par là un simple trempage chimique sans courant électrique. L'immersion électrolytique nécessite un redresseur et des électrodes, coûte beaucoup plus cher, et nous ne la recommandons pas comme conception de base.
Q: Les tubes et les collecteurs peuvent-ils avoir des temps de traitement différents ?
Oui. C'est une caractéristique standard d'une ligne à palan — le programme attribue un temps de séjour à chaque panier, de sorte que les tubes et les collecteurs sont chacun traités exactement aussi longtemps qu'ils en ont besoin.
Q: Comment empêchez-vous la rouille de rester à l'intérieur des collecteurs ?
Les paniers maintiennent les éléments inclinés pour que la solution pénètre et s'écoule, et nous proposons une circulation de cuve et une oscillation de panier pour renouveler la solution à l'intérieur du profil. Une immersion plus longue seule ne résout pas le problème.
Q: Quel acide devons-nous utiliser — chlorhydrique ou phosphorique ?
Les deux fonctionnent. Avec l'acide chlorhydrique, les cuves doivent être en PP ou PRV et les échangeurs de chaleur en PTFE ou graphite — l'acier inoxydable ne peut pas être utilisé. L'acide phosphorique permet des cuves en acier inoxydable et laisse un léger film antirouille. Nous vous proposerons selon votre préférence.
Q: Quelles utilités la ligne nécessite-t-elle ?
Pour le projet de référence : environ 200 kW de puissance installée (ou environ 105 kW avec un sécheur à gaz plus environ 12 m³/h de gaz naturel), 0,8–1,5 m³/h d'appoint d'eau, de l'eau désionisée pour le rinçage final, 6–8 bars d'air comprimé pour l'instrumentation, et une extraction de brouillard acide avec un épurateur.
Q: La ligne peut-elle fonctionner avec des produits chimiques que nous achetons déjà localement ?
Oui. Nous concevons la ligne en fonction de vos produits et paramètres existants. Nous pouvons également fournir une chimie équivalente si vous préférez.
Q: Fournissez-vous l'épurateur de fumées et la neutralisation des effluents ?
Les deux sont disponibles. Nous les fournirons si nécessaire, ou concevrons les points de connexion et laisserons votre entrepreneur local les construire — selon votre préférence.
Q: Quel est le délai de livraison ?
Généralement 8–14 semaines de la commande à la livraison, selon la configuration, plus l'installation et la mise en service. Nous indiquerons un calendrier ferme avec le devis.
Q: Fournissez-vous l'installation et la formation ?
Oui. Nous fournissons la supervision de l'installation, la mise en service et la formation des opérateurs, et nous pouvons proposer cela comme un article séparé ou inclus dans le package.
![]()
![]()