Étude de cas — Cabine de peinture à rideau d'eau et four de séchage pour revêtement de silencieux résistant à la chaleur
Comment un fabricant européen de systèmes d'échappement a résolu la manutention de pièces lourdes, l'adhérence sur acier inoxydable et le séchage à 150 °C en une seule ligne
|
Client
|
CR*** Technology DOO — un fabricant européen de systèmes d'échappement
|
Lieu
|
Croatie (UE)
|
|
Secteur d'activité
|
Systèmes d'échappement automobiles et industriels (silencieux)
|
Revêtement
|
Émail argenté résistant à la chaleur, séché à 150 °C pendant 30 min
|
|
Capacité
|
5 000 pièces/an, 2 équipes
|
Solution
|
Cabine de peinture à rideau d'eau + four de séchage par lots + manutention sur racks et rails au sol
|
État du projet : Conception finalisée · Équipement en production · Mise en service en attente. Les chiffres ci-dessous sont les valeurs de conception calculées de la configuration fournie.
Aperçu
Un fabricant européen de systèmes d'échappement avait besoin d'une ligne dédiée pour appliquer et sécher un émail résistant à la chaleur sur des silencieux en acier inoxydable. Les pièces sont longues, lourdes et difficiles à déplacer, le substrat est en acier inoxydable et le revêtement est un émail argenté résistant à la chaleur à base de solvant qui doit être séché à 150 °C. CoatTech a fourni une solution en deux étapes — une cabine de peinture à rideau d'eau et un four de séchage par lots séparé — avec les pièces suspendues horizontalement sur un rack robuste qui se déplace sur des rails au sol.

Fig. 1 — Flux de processus : pulvérisation → évaporation → séchage. Les racks se déplacent sur des rails au sol entre les zones (rendu illustratif).
01 Le Défi
Pièces lourdes et encombrantes — chaque silencieux pèse 60 kg et mesure jusqu'à 1 972 mm de long. Huit pièces sont suspendues sur un rack, ce qui donne un poids chargé d'environ 600 kg — beaucoup trop lourd pour être transporté à la main
Substrat en acier inoxydable — les pièces sont fabriquées en 08Kh18N10 (équivalent AISI 304 / EN 1.4301). Sa surface dense et lisse offre une faible adhérence de la peinture, la préparation de surface est donc essentielle
Revêtement résistant à la chaleur avec séchage strict — un émail argenté résistant à la chaleur à base de solvant qui doit atteindre 150 °C et y être maintenu pendant 30 minutes pour polymériser correctement
Gestion des brouillards de peinture et des solvants — l'émail est à base de solvant, la cabine nécessite donc une capture efficace des brouillards et une extraction contrôlée adaptée à un site européen
Faible volume, grande variété — 5 000 pièces par an sur deux équipes est une production régulière mais modeste — une ligne automatisée continue serait surdimensionnée et difficile à justifier
Conformité UE — l'équipement doit répondre aux exigences CE, et le processus à base de solvant soulève des considérations ATEX et COV pour un site croate
02 La Solution CoatTech
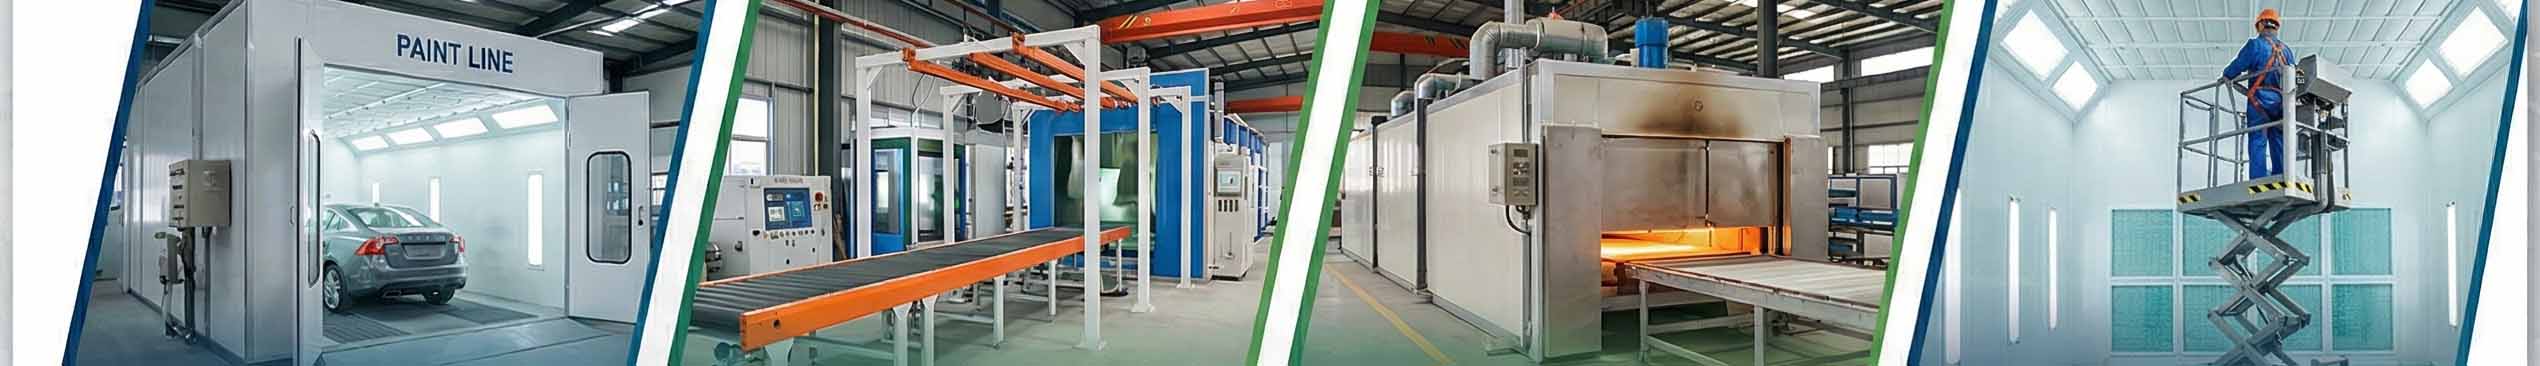
Plutôt qu'une ligne de convoyage continue, nous avons conçu un système par lots en deux étapes : pulvérisation dans une cabine à rideau d'eau, évaporation, puis poussée du même rack dans un four de séchage par lots. Cela correspond au temps de cycle réel du client et maintient l'investissement proportionnel à la production.
Fig. 2 — Cabine de peinture à rideau d'eau : un film d'eau continu en acier inoxydable capture les brouillards à la source (rendu illustratif).
Étape 1 — Cabine de peinture à rideau d'eau (CT-PQ-I-PLUS)
La paroi arrière est un rideau d'eau continu en acier inoxydable. Les brouillards sont aspirés dans le film d'eau en mouvement, capturés et déposés dans le bassin au lieu de rester en suspension dans l'air. Un caillebotis au sol avec extraction par aspiration descendante protège l'opérateur et empêche la brume de peinture de se redéposer sur les pièces. Huit silencieux sont peints sur le rack en un seul chargement, l'opérateur couvre ainsi toutes les faces et les bords sans avoir à se déplacer autour d'une pièce lourde.
Manutention — Rack sur rails au sol
Fig. 3 — Rack robuste supportant huit silencieux horizontalement sur deux niveaux, roulant sur des rails au sol (rendu illustratif).
Étant donné qu'un rack chargé pèse environ 600 kg, la manutention est le point de conception critique. Les silencieux sont suspendus horizontalement sur deux niveaux sur un rack en acier spécialement conçu, et le rack roule sur des roulements lourds le long de rails au sol. Un seul opérateur peut déplacer une charge complète en toute sécurité, et des chariots de transfert permettent à la cabine, à la zone d'évaporation et au four de fonctionner en parallèle.
Étape 2 — Four de séchage par lots (CT-HQ-I-PLUS)
Fig. 4 — Four de séchage par lots avec éléments chauffants électriques et circulation à haute température (rendu illustratif).
Après l'évaporation, le même rack est poussé dans le four de séchage. Les éléments chauffants électriques en SS304 (54 kW au total) portent la charge de 20 °C à 150 °C en 10 à 15 minutes, et le four maintient 150 °C pendant les 30 minutes de séchage requises par l'émail. Un ventilateur de circulation à haute température avec 100 changements d'air par heure maintient la température uniforme, de sorte que la finition argentée sèche uniformément sur les huit pièces. Un registre motorisé bascule le four en mode refroidissement pour évacuer l'air chaud en toute sécurité à la fin du cycle.
03 Pourquoi cette configuration
|
Décision
|
Raisonnement
|
Résultat pour le client
|
|
Four par lots, pas un tunnel continu
|
5 000 pièces/an sur 2 équipes équivaut à environ 20 pièces/jour, soit environ 2,5 racks par jour. Un four par lots gère cela avec une grande marge.
|
Correspondance de la capacité sans surinvestissement dans une ligne continue
|
|
Cabine et four séparés
|
La pulvérisation et le séchage fonctionnent en parallèle au lieu d'attendre qu'une cabine change de mode.
|
Débit effectif plus élevé à partir de deux unités plus petites
|
|
Rack sur rails au sol
|
600 kg par charge ne peuvent pas être manipulés manuellement ; les rails et les roulements permettent à un opérateur de déplacer un rack complet.
|
Manutention sûre et pratique de pièces lourdes
|
|
Capture par rideau d'eau
|
Choisi par le client. Le film d'eau piège efficacement les brouillards et convient à l'émail à base de solvant.
|
Air de cabine plus propre et moins de chargement de filtre
|
|
Suspension horizontale
|
Maintient la charge basse et stable, permet de superposer les pièces et maintient la hauteur de la cabine modeste.
|
8 pièces par rack dans un encombrement réduit
|
04 Configuration livrée
|
Article
|
Description / Configuration
|
|
Modèle de cabine de peinture
|
CT-PQ-I-PLUS — cabine de peinture à rideau d'eau
|
|
Dimensions internes de la cabine
|
3 000 × 2 700 × 2 600 mm (L × l × H) ; pas de fosse requise
|
|
Débit d'air de la cabine
|
Alimentation 9 000 m³/h via 2 ventilateurs axiaux antidéflagrants ; extraction 9 000 m³/h via 1 ventilateur antidéflagrant
|
|
Filtration de la cabine
|
Filtres d'alimentation primaires G3 + moyenne efficacité F5, plus capture par rideau d'eau
|
|
Éclairage de la cabine
|
16 × 22 W tubes LED dans des boîtiers antidéflagrants IP54, ≥ 800 lux
|
|
Modèle de four de séchage
|
CT-HQ-I-PLUS — four de séchage par lots
|
|
Dimensions internes du four
|
2 500 × 2 300 × 2 500 mm (L × l × H)
|
|
Chauffage
|
Éléments chauffants électriques SS304, 18 × 3 kW = 54 kW ; 20 °C → 150 °C en 10–15 min
|
|
Débit d'air du four
|
Ventilateur de circulation à haute température, 3 000 m³/h, 100 changements d'air par heure
|
|
Refroidissement
|
Registre motorisé bascule le ventilateur de circulation pour évacuer l'air chaud
|
|
Pièce
|
Silencieux, max. 320 × 423 × 1 972 mm, 60 kg, acier inoxydable (équivalent AISI 304)
|
|
Chargement
|
8 pièces par rack, suspendues horizontalement sur deux niveaux ; rack sur rails au sol, ≈ 600 kg par charge
|
|
Contrôle
|
Contrôle par relais + bouton-poussoir avec interverrouillage de pulvérisation, de pompe, minuterie de séchage, refroidissement, alarme de défaut, arrêt d'urgence
|
|
Conformité
|
Documentation CE ; ventilateurs et moteurs antidéflagrants ; niveau ATEX confirmé à la classification du site
|

 Votre message doit contenir entre 20 et 3 000 caractères!